Sätthärdningsstål
Stål för uppkolning och sätthärdning har typiskt en relativt låg kolhalt, 0,10–0,25 % C, och används när det finns behov av kombinerade egenskaper, såsom för komponenter i växellådor.
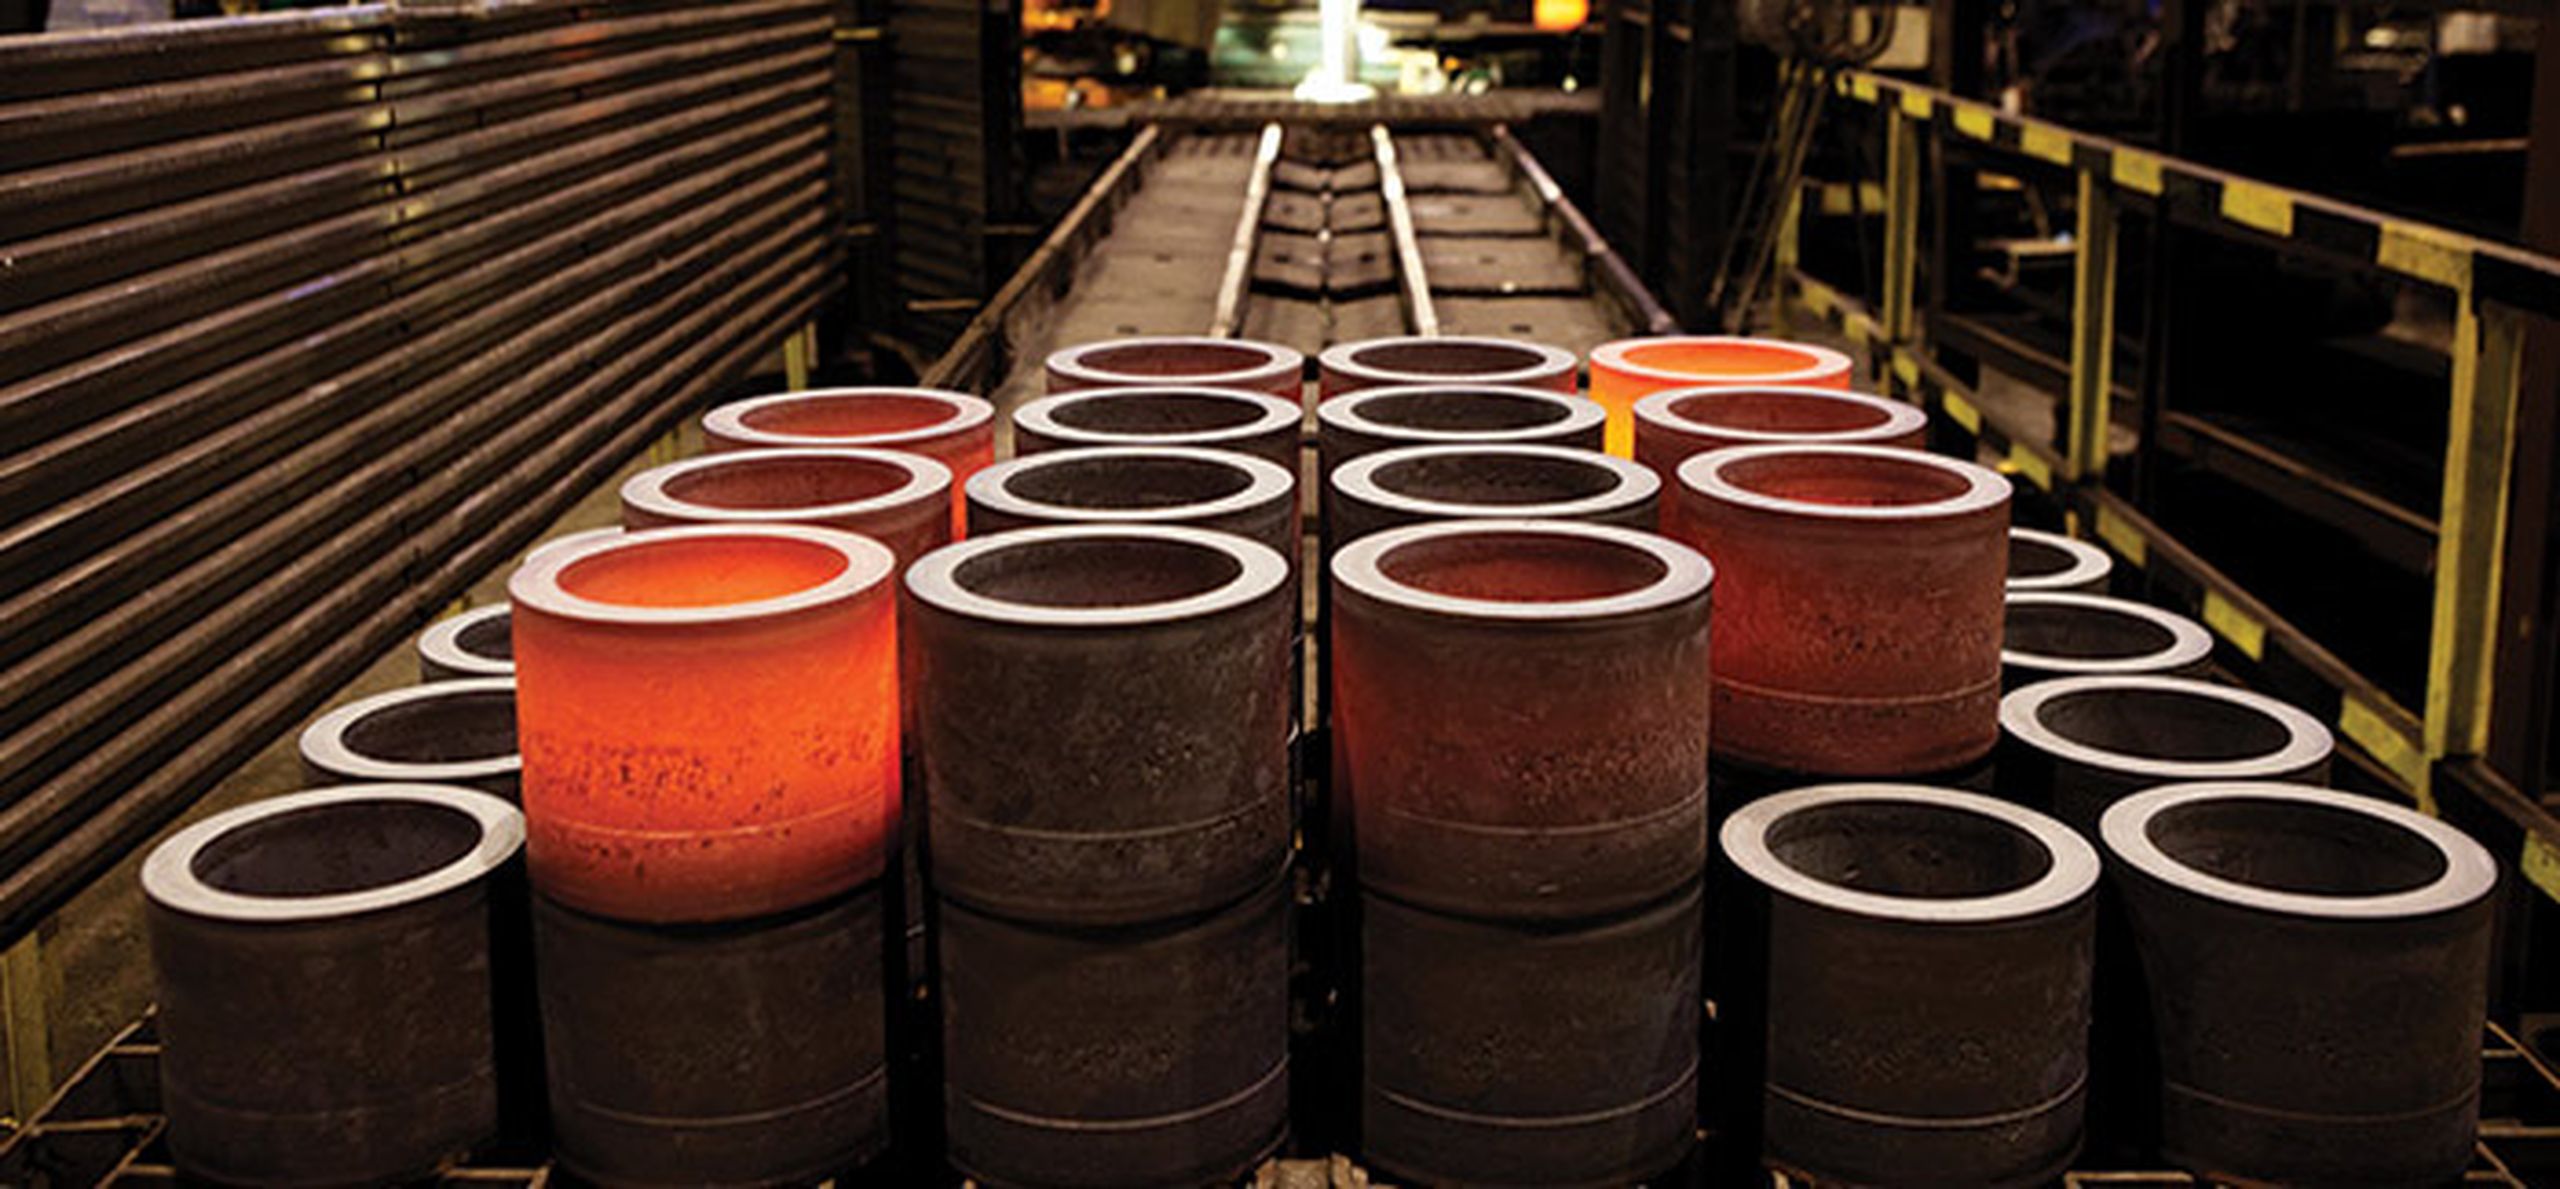
Sätthärdning innebär behandling av en färdig komponent i en uppkolande atmosfär vid hög temperatur, vanligen 850-950 °C, vilket ökar kolhalten vid komponentens yta. Det uppkolade lagret är vanligen 0,5-1,0 mm djupt, men kan också vara djupare. Efter uppkolningen släcks komponenten och härdas därmed. Under släckningen förvandlas det uppkolade lagret till martensit med en hårdhetsgrad som bestäms av kolhalten. Resultatet är därmed en komponent med hård yta och jämförbart mjuk kärna. Vanliga komponenter som tillverkas av uppkolat stål är kugghjul i transmissioner.
| EN-standard | Ovako | Typanalys | ||||||
|---|---|---|---|---|---|---|---|---|
| 16MnCr5 | 234, 4306 | 0.16 | 0.2 | 1.2 | 1.0 | |||
| 20MnCr5 | 236, 4326 | 0.20 | 0.2 | 1.3 | 1.2 | |||
| 18CrMo8-5* | 225 | 0.18 | 0.3 | 0.8 | 1.8 | 0.5 | ||
| 20MoCr4 | 124 | 0.20 | 0.2 | 0.8 | 0.5 | 0.4 | ||
| 20NiCrMo2-2 | 152, 4548 | 0.20 | 0.3 | 0.9 | 0.6 | 0.2 | 0.5 | |
| 16NiCrS4 | 146, 4730 | 0.16 | 0.1 | 1.0 | 1.1 | 0.8 | ||
| 20NiCrMo7 | 157 | 0.20 | 0.2 | 0.6 | 0.5 | 0.2 | 1.7 | |
| 18CrNiMo7-6 | 159, 4761 | 0.18 | 0.2 | 0.7 | 1.7 | 0.3 | 1.6 | |
| 12NiCr14-6* | 245 | 0.13 | 0.3 | 0.5 | 1.5 | 0.1 | 3.3 | |
| 18NiCrMo14-6 | 255 | 0.18 | 0.3 | 0.5 | 1.4 | 0.2 | 3.3 | |
| 22NiCrMo12-5* | 253 | 0.14 | 0.2 | 0.6 | 1.2 | 0.2 | 2.9 | |
| 24NiCrMo15-5* | 256 | 0.24 | 0.3 | 0.7 | 1.2 | 0.3 | 3.6 | |
| 20NiMo9-7* | 158 | 0.20 | 0.1 | 0.3 | 0.4 | 0.7 | 2.3 | |
| 30MoCrV20-7* | 499 | 0.30 | 0.2 | 0.3 | 1.7 | 1.8 | V | |
| 16CrMnNiMo9-5-2* | 277 | 0.16 | 0.2 | 1.3 | 2.1 | 0.5 | 0.5 | V |
EN-standardbeteckning följt av "*" är inte en officiell EN-standardklass utan namngiven enligt reglerna i EN 10027.
Documents